前回の記事では、多品種少量生産の現場において最大のボトルネックになりやすい「段取り替え」に着目し、「内段取り・外段取りの分離」と「Man-Machine(マン・マシン)分析」によって、設備投資ゼロで機械停止時間を激減させるアプローチを解説しました。
機械の停止時間を削り、人と機械の連動サイクルをきれいに組み直すことで、工場の稼働率は大きく向上します。しかし、この段階まで改善を進めると、次に出てくるのが以下のような悩みです。
「標準的な段取り手順やサイクルを決めたはずなのに、作業する担当者によって作業時間が倍近く違う」
「ベテランのAさんがやると1個あたり40秒で終わる工程が、新人のBさんだと90秒かかり、しかも寸法不良が出てしまう」
「Aさんに『どうやって早くきれいに仕上げているの?』と聞いても、『手先の感覚だよ』『慣れだよ』としか返ってこない」
せっかく設備の稼働効率を高めても、作業者ごとのスピードや品質に大きなバラツキがあると、工程の進捗は最も遅い作業者に引っ張られ、再びラインに停滞が生じてしまいます。
この「属人化の壁」を打ち破るための武器が、作業者の手先や身体の動きを科学する「動作経済の原則」と、熟練工の暗黙知を誰でも再現可能な形に落とし込む「作業標準化」です。
今回は、「技術承継の限界」を突破し、作業者個人の疲労を減らしながら、工場全体の品質とスピードを安定させる実践テクニックを解説します。
1. 「熟練工頼み」が中小製造業を破滅させる3つのリスク
長年、現場を支えてきた熟練工の存在は、中小製造業にとってかけがえのない宝です。長年の経験に裏打ちされた指先の感覚、機械の微細な異音を聞き分ける耳、図面をひと目見ただけで加工順序を組み立てる直感。これらは日本のものづくりの強みそのものでした。
しかし、その高い技術が「その人にしかできない属人化されたブラックボックス」のまま放置されていると、企業の存続を揺るがす深刻なリスクへと転じます。
リスク①:工程のボトルネック化と生産計画の崩壊
「この複雑な曲げ加工はAさんしかできない」「熱処理の温度調整はC工場長が現場にいないと決まらない」。現場がこのような状態になっていると、その熟練者が急病や家庭の事情で休んだ瞬間にライン全体が完全停止します。特定の人に依存した現場は、不測の事態に対して極めて脆弱であり、納期遅延や品質低下を引き起こします。人員の少ない中小企業であればなおさらです。また、高齢化が進む職場では、不測の事態ではなく必ず起こる未来として捉える必要があります。
リスク②:若手・外国人材への「技術承継の断絶」
「技は見て盗め」「体で覚えろ」という旧来の指導法は、労働人口が右肩下がりで多様な人材が現場に入ってくる現代では、全く通用しません。「なぜそうするのか」という論理的な理由を教えられない現場では、若手作業者は成長実感を得られず、「作業が難しすぎる」「叱られてばかりで理不尽だ」と感じて早期離職につながります。熟練工の高齢化とともに、数十年かけて培ったノウハウが誰にも引き継がれず、社内から失われてしまうのです。
リスク③:品質・安全の不安定化(ヒューマンエラーの多発)
熟練工は「勘」で品質を保てていても、作業手順が標準化されていない現場では、日々の体調や集中力のばらつき、作業者の交代によって寸法誤差や外観キズなどのポカミスが発生します。不良が出れば手直しや再加工が発生し、以前解説した「付加価値を生まないムダな時間」が増えてしまいます。
熟練工の技術をリスペクトするからこそ、それを個人の頭の中に閉じ込めておかず、「組織全体の共有財産(標準)」へと昇華させることが、すべての製造業に求められているのです。
2. 身体のムダを削り、疲労を減らす「動作経済の原則」
熟練工の作業を観察すると、実は「ものすごく手を素早く動かしている」わけではありません。むしろ、無駄な動きが極限まで少なく、ゆったり動いているように見えるのに作業が圧倒的に早いという特徴があります。
この「最も効率的で、最も疲れにくい身体の使い方」を体系化したのが、フランク・ギルブレスらによって提唱された「動作経済の原則」です。作業を細かい要素に分け、時間ではなく、動作そのものに着目します。
動作経済には、現場改善を考えるベースとなる「4つの基本原則」があります。現場の動画を撮影し、作業者の動きをチェックリストのように照らし合わせながら活用してください。
原則①:動作の数を減らす(ムダな動きをなくす)
人間の身体をどう動かせば、エネルギー消費を最小限に抑え、素早く正確に作業できるかを定めた原則です。
作業の中には、製品の付加価値に直結しない「余計な動作」が数多く紛れ込んでいます。まずは動作そのものの「回数・手数」を減らせないかを考えます。
- 「探す・選ぶ・迷う」動作をゼロにする:
工具や部品を取るときに、目で探したり、複数の種類から選んだりする時間は完全なムダです。作業台の上に工具の輪郭線を描く「姿置き」にしたり、ボルトや部品の向きを整えて配置(整列供給)することで、手探りでも1発で手に取れるようにします。
- 持ち替え・持ち直しの排除:
工具を右手から左手へ持ち替えたり、掴む位置を直したりする動きを削ります。例えば、プラスドライバーと六角レンチが1本になった「複合工具」を採用すれば、工具を持ち替える動作そのものを無くせます。
- 手で材料を「保持」させず、治具に任せる:
片手でネジを締め、もう片方の手で材料を必死に押さえている状態は、人間の手がただの「万力(固定具)」になっている状態です。簡易クランプやマグネットなどの治具で固定すれば、材料を押さえ続ける無駄な動作を完全に排除できます。
原則②:両手を同時に使う(手待ちをなくす)
人間の身体は、左右の手をバランスよく協調させて動かすことで、疲労を分散しつつ作業スピードを跳ね上げることができます。
- 両手は同時に作業を開始し、同時に終了する:
現場で最も多いロスは、「右手ばかりが忙しく働き、左手は遊んでいる(手待ち)」状態です。両手を左右対称、または協調して動かす作業パターンを設計します。
- ・両手で同時に2つの部品を掴む:
部品箱からボルトを1本ずつ取るのではなく、左右対称に配置された部品箱から両手で同時に1本ずつ取り出し、左右同時にセットする動作を取り入れます。
- 足の動作を活用して手を解放する:
手の作業負荷が高い工程では、フットスイッチやフットペダルを導入し、機械の起動やクランプの固定・解除を足で行わせます。これにより、両手はより付加価値の高い主作業に専念させることができます。
原則③:動作の距離を短縮する(移動を最小限にする)
動かす身体の範囲が広くなるほど、消費するエネルギーは増え、疲労が蓄積し、所要時間も長くなります。
- 歩行と振り返りを無くすレイアウト:
材料棚や完成品置き場を作業者の手の届く真横や手元
配置し、「1歩歩く」「180度振り返る」といった移動距離を削り落とします。
- 身体の運動範囲を「肘から先」にとどめる:
人間の身体の動作は、動かす関節の数によって5段階に分類されます。- 第1区分:指だけ
- 第2区分:指と手首
- 第3区分:指、手首、前腕(肘から先)
- 第4区分:指、手首、前腕、上腕(肩から先)
- 第5区分:指、手首、前腕、上腕、胴体(腰を曲げる、歩く、振り返る)
- 正常作業域の中にすべてを配置する:
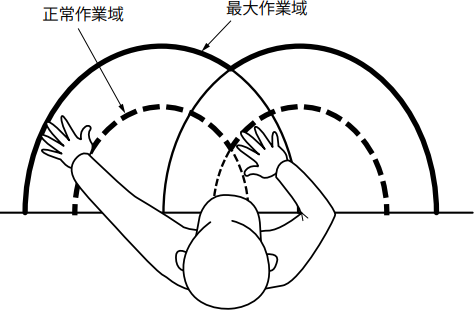
作業台につけた状態で、両手を扇形に振って届く範囲を「正常作業域(第3区分)」と呼びます。最も頻繁に使う主要工具や主材料は、すべてこの正常作業域の内側に配置し、腕を肩から大きく伸ばす(最大作業域)必要を無くします。(下図参照 出典:日本IE協会Webサイト)
原則④:動作を楽にする(身体の負荷を軽くする)
人間の骨格や筋肉の自然な仕組み(人間工学)に逆らわず、重力や慣性を味方につけて身体に負担をかけない動作を設計します。
- 滑らかで連続した曲線運動にする:
直角にカクカク曲がる直線的な手の動きや、急ブレーキ・急停止を伴う動作は、筋肉に大きな緊張と疲労をもたらします。円弧を描くような滑らかな連続動作にすることで、慣性を活かして楽に動かせるようになります。 - 重力を利用した部品供給と製品排出:
部品箱を傾斜させて作業台に置き、重力で部品が手元へ滑り落ちてくるようにする(自重供給)。また、加工が終わった製品を手で元の箱へ戻すのではなく、作業台の穴や側面のシュート(滑り台)へポイと落とすだけで次工程へ運ばれる仕組み(ドロップデリバリー)にすれば、完成品を手放す動作が劇的に楽になります。 - 作業面の高さを体格に合わせる:
作業台が低すぎると腰痛の原因になり、高すぎると肩こりの原因になります。台の上にすのこを敷いたり、昇降式テーブルを活用したりして、作業者が背筋を伸ばし、自然な立ち姿勢(または座り姿勢)で腕を直角に曲げて作業できる適正な高さを確保します。
3. 暗黙知を形式知化する「作業標準化」の4ステップ
動作経済の原則に沿ってムダな動きを削ぎ落としたら、次はその「最善のやり方」を、誰でも同じように実践できる手順書・ルールとして組織に定着させます。
多くの工場で「マニュアルを作ったけれど、誰も読まずに形骸化している」という問題が起きるのは、手順書の作り方と運用方法が間違っているからです。現場が自発的に活用し、新人がスムーズに育つ標準化の4ステップを実践していきましょう。
ステップ1:熟練工と新人の作業を「2画面動画」で徹底比較する
スマホ動画をここでもフル活用します。同じ作業を行う熟練工Aさんと新人Bさんの様子を、それぞれ手元や足元まで映るように撮影します。
撮影後、タブレットやPCの画面上で2つの動画を同時に再生し、熟練工本人、新人、そしてリーダーの3人で一緒に見比べます。 すると、驚くほど明確な違いが浮き彫りになります。
- 新人は部品を取るたびに箱の中を目で凝視して探しているが、熟練工は手元を見ずに指先の感触だけで取り出している。
- 熟練工は材料を置く位置が毎回同じだが、新人は置く場所が毎回ズレており、そのたびに姿勢を直している。
- 熟練工は左手で次の部品を取りに行くのと同時に、右手で今の部品の締め付けを終えている(両手の同時動作)。
動画という客観的な事実を見ることで、熟練工自身も「自分はこんな無意識の工夫をしていたのか」と気づき、新人も「どこを真似すればいいのか」をひと目で納得できます。
ステップ2:「勘・コツ(急所)」を物理的な言葉に翻訳する
作業標準化において最も重要なのが、熟練工の頭の中にある「暗黙知」の言語化です。
「しっかり締める」「適度な力で押し当てる」「表面の様子を見ながら削る」といった抽象的な表現をマニュアルに書いても、新人は再現できません。
IEでは、作業の成否や品質を決定づけるポイントを「急所」と呼びます。この急所を、誰でも理解できる物理的な言葉へと翻訳します。
- 「しっかり締める」 ⇒ 「トルクレンチを使い、カチッと音が1回鳴るまで締め付ける」
- 「適度な力で押し当てる」 ⇒ 「治具の突き当て面に隙間ゲージの0.05mmが入らない状態を確認する」
- 「表面の削りカスを見ながら調整」 ⇒ 「切り屑の色が青紫から銀色に変わった瞬間に送りを停止する」
五感(目・耳・感触)に頼っていた判断を、数値、音、治具の接触といった「具体的な合図」に置き換えることで、新人の習熟スピードは飛躍的に向上します。
ステップ3:文字を減らし、「写真」と「10秒動画」を主役にする
現場で本当に使われる作業標準の鉄則は、「1枚・視覚的・急所の明記」です。
- A4用紙1枚にまとめる: 基本の作業フローは、写真と引き出し線、短い注意書きだけでパッと見て理解できるようにします。
- NG例を併記する: 「合格基準の写真」だけでなく、「よくある失敗例(NG写真)」を並べて掲載し、作業者自身がミスに気づけるようにします。
- QRコードから10秒動画へ誘導: 紙の手順書にQRコードを載せておき、手元の細かな動かし方や指先の急所を「10〜15秒のショート動画」で確認できる環境を整えます。視覚的な情報はテキストの何倍もの速度で理解されます。
ステップ4:人と機械の連動サイクルを「標準作業」として固める
手順と急所が可視化されたら、最後は前回の記事で解説した「Man-Machine(人・機械)のサイクル」に落とし込みます。「どのタイミングで材料をセットし、機械が動いている何分間の間に次の準備(外段取り)や検査を済ませるのか」という一連のリズムを、工程全体の共通ルールとして確定させます。
まずは、「誰が作業しても同じ順番・同じリズムで人と機械が連動する状態」を現場の合意として決めることが、標準化のゴールとなります。
人と機械の動きを1つのタイムラインとして図面化し、現場の公式ルールとして定着させるために「標準作業組合せ票」が非常に強力なツールとして使われます。
4. 現場の「誇り」を守り、標準を育てるマネジメント
作業標準化を進める際、熟練工から「自分たちの仕事を型にはめて、ロボットのように扱おうとしているのか」という警戒感が出ることがあります。この心理的ハードルを乗り越えるために、リーダーが共有すべき姿勢を整理します。
① 「縛るための規則」ではなく、「守るための鎧と盾」と定義する
標準作業とは、作業者を監視してサボりを防ぐための規則ではありません。
無理な姿勢を無くし、腰痛や腱鞘炎といった身体の故障から作業者を守るための「鎧(よろい)」であり、手順通りに作業して万が一不良が出た場合に「作業者個人の責任ではなく、手順を設計した仕組みの責任である」と証明するための「盾(たて)」です。
「あなたを縛るためではなく、あなたの身体と立場を安全に守るために標準を作る」というメッセージを一貫して伝え続けてください。
② 熟練工を「標準作りの設計者」として巻き込む
上から押し付けられたマニュアルは誰も守りません。手順書の作成や急所の洗い出しには、必ず熟練工を中心メンバーとして巻き込みます。 「Aさんの素晴らしい技術を、会社の正式な財産として後世に残したい。ぜひ知恵を貸してほしい」と敬意を払い、頼るスタンスを取ることです。自分の技が言語化され、後輩たちの道標になっていくプロセスを通じて、熟練工は「仕事を奪われる恐怖」から「指導者としての誇り」へとマインドシフトしていきます。
③ 標準は「一度作ったら終わり」ではない(カイゼンの出発点)
「標準作業が決まったら、二度とやり方を変えてはならない」と考えてしまうと、現場の進化は止まってしまいます。
「標準なきところに改善はない」と言われる通り、標準とは「現時点で最も良いと考えられるやり方」に過ぎません。
日々の業務の中で、「もっと良い工具が見つかった」「治具を工夫したらさらに楽になった」気づきがあれば、現場主導ですぐに手順をアップデートしていく文化を作ります。標準を自分たちの手で進化させ続けることこそが、強い現場力を育てる原動力になります。
5. まとめ:標準化とは「全員をプロフェッショナルにする技術」
日本IE協会が示す通り、IEとは「仕事のやり方や時間の使い方を工夫して豊かで実りある社会を築く」ための技術です。
作業標準化と動作経済の原則は、作業者を画一的な歯車にするための冷徹なツールではありません。属人化という見えない壁を取り払い、入社したばかりの新人も、長年現場を支えてきたベテランも、すべての従業員が無理のない動作で安全に、誇りを持って高品質なものづくりに携われるようにするための「人間尊重の科学」です。
高額な自動化ラインを組む前に、まずは明日、自社の現場で最も作業時間のバラツキが大きい工程に足を運んでみてください。
- 作業者が片手だけで作業し、もう片方の手がただの固定具になっていないか?
- 部品を取るために、毎回腰を曲げたり大きく手を伸ばしたりしていないか?
- ベテランと新人の手の動きに、どんな「見えない急所」が隠れているか?
現場の仲間と一緒に、スマホで撮影した動画を見ながら「どうすればもっと楽にできるか」を語り合うことから始めてみませんか? その対話の積み重ねが、あなたの工場から属人化を消し去り、揺るぎない組織力を築き上げる確かな一歩となります。