工場の電気代を確認して、
「去年より増えている。でも、何が原因なのか分からない」
ということはないでしょうか。
生産量が増えたからなのか。設備の使い方が変わったからなのか。コンプレッサーや空調が余計に動いているのか。
工場全体の電気料金だけを見ていても、原因までは分かりません。
省エネというと、設備を高効率機器へ更新したり、照明をLEDにしたりする話を思い浮かべるかもしれません。
もちろん設備更新は重要です。
しかし、まだ使える設備をすべて入れ替えるわけにはいきません。
そこで考えたいのが、今ある設備の使われ方をデータで確認し、無駄を減らすことです。
2026年3月、資源エネルギー庁は「デジタル・AI技術による省エネ・生産性向上に向けた手引き」を公表しました。日本では1970年代以降、エネルギー消費効率が約4割改善してきた一方、これまでの取組の延長だけでは省エネ効果が鈍化するとの声もあり、デジタル技術による操業最適化の重要性が示されています。
この手引きでは、デジタル技術の活用を大きく、
という段階で整理しています。
最初からAIによる自動制御を目指す必要はありません。
まず測る。次に原因を調べる。効果が確認できてから制御へ進む。
中小製造業では、この順番の方が現実的です。
工場エネルギーDXの第一歩は、高価なシステムを入れることではありません。「どの設備が、いつ、どれだけエネルギーを使っているのか」を分かる状態にすることです。
まず、エネルギーを多く使っている場所を探す
工場全体を一度にデジタル化しようとすると、計測点が増え、費用も管理するデータも増えます。
そのため、最初は対象を絞ります。
候補になりやすいのは、コンプレッサー、ボイラー、冷凍機・チラー、加熱炉などのユーティリティ設備や、電力消費の大きい生産設備です。
| 設備 | 最初に確認したいこと | よくある改善の着眼点 |
|---|---|---|
| コンプレッサー | 電力、圧力、流量、運転時間 | エア漏れ、過剰圧力、無負荷運転 |
| ボイラー | 燃料使用量、蒸気量、運転時間 | 蒸気漏れ、保温、運転条件 |
| 冷凍機・チラー | 電力、冷水温度、負荷 | 設定温度、低負荷運転、台数制御 |
| 加熱炉 | 電力・燃料、温度、待機時間 | 保温、待機運転、生産との同期 |
| 生産設備 | 電力、稼働時間、生産量 | 待機電力、空転、設備条件 |
ここで重要なのは、設備名だけで決めないことです。
工場によって電力の使い方はまったく違います。
まず電力明細や設備容量、稼働時間などから、どこに大きなエネルギーが使われているかを当たり付けすることが先です。
そのうえで、改善余地が大きそうな設備を選びます。
コンプレッサーは有力な「最初の1台」
その中でも、多くの工場で改善対象になりやすい設備の一つがコンプレッサーです。
圧縮空気は、エアシリンダー、エアブロー、工具など、さまざまな場所で使われます。
一方で、使用量が目に見えにくいため、次のような状態になりやすい設備でもあります。
- 「とりあえず圧力を高めにしている」
- 「設備が止まっている時間もコンプレッサーが動いている」
- 「配管や継手から漏れているが、量は把握していない」
資源エネルギー庁の製造業向け省エネメニューでは、コンプレッサー単機の例として、供給圧力を0.1MPa低減した場合に8%の省エネ効果が示されています。
もちろん、実際の削減率は設備や運転条件によって変わりますが、必要以上に高い圧力で運転していないか確認する価値はあります。
エア漏れも重要です。
配管やホース、継手などから空気が漏れている状態で系内の圧力を維持しようとすれば、その分コンプレッサーは余計に働きます。
米国エネルギー省の資料では、十分に保全されていない圧縮空気システムでは、漏れが供給量の20%程度に達することがあるとされています。これは海外の一般的な目安であり、そのまま国内工場へ当てはめる数字ではありませんが、漏れ管理の重要性を示しています。
したがって、「夜間や休日に、どれくらい電力や空気流量が残っているか」を見るだけでも、改善の入口になります。
「エネルギーDX=コンプレッサー」と決める必要はありません。コンプレッサーの使用量が小さい工場なら、炉、冷凍機、生産設備など、エネルギー使用量と改善余地の大きい設備を優先します。
何を測ればよいのか
見える化で必要なのは、電力だけではありません。
省エネを改善活動につなげるには、エネルギーと設備の状態、生産量を紐付けることが重要です。
| データ | 何が分かるか |
|---|---|
| 電力・燃料使用量 | いつ、どの設備で使われているか |
| 流量 | 圧縮空気、蒸気、水などの供給量 |
| 稼働・停止時間 | 待機運転、空転の有無 |
| 生産量 | 生産量に対してエネルギーを使いすぎていないか |
| 設備条件 | 圧力、温度、速度などと消費量の関係 |
最初からすべてを1分単位で測る必要はありません。
たとえばコンプレッサーなら、次のデータから始める方法があります。
- 15分または30分ごとの電力
- 運転・停止
- 圧力
- 可能であれば空気流量
生産設備なら、電力と稼働時間、生産数を組み合わせるだけでも見えることがあります。
資源エネルギー庁の手引きでは、半導体関連製造工場に無線IoTセンサを導入し、特定系統の消費電力量を約25%削減した事例が紹介されています。
ただし、これは個別企業の改善事例であり、「IoTを入れれば25%下がる」という意味ではありません。
大切なのは、センサそのものではありません。測った結果から改善点を見つけ、実際に設備の使い方を変えることです。
AIの前に、まず「いつもと違う」を見つける
データが集まると、すぐにAIを使いたくなるかもしれません。
しかし、最初から異常検知AIを作る必要はありません。
まずはグラフにします。
- 生産していない時間帯なのに電力が下がっていない
- 休日でもコンプレッサーが周期的に起動している
- 同じ生産量なのに、以前より消費電力が増えている
こうした違いは、時系列グラフや単純な基準値比較だけでも分かることがあります。
手引きでも「見える化」「データ分析」「制御自動化」と段階を上げる整理になっており、AIはさらに高度化するための手段として位置付けられています。
AI活用を目的にデータを集めるのではなく、改善につながる異常を見つけるために必要なデータを集めます。
生産量と紐付けて「原単位」で見る
工場のエネルギーを見るとき、総使用量だけでは判断を誤ることがあります。
生産量が20%増えれば、電力使用量が増えるのは自然だからです。
そこで使うのがエネルギー原単位です。
エネルギー原単位 = エネルギー使用量 ÷ 生産量
たとえば、
- 先月:10,000kWhで10,000個生産
- 今月:11,000kWhで12,000個生産
なら、総電力量は増えています。
しかし原単位では、
- 先月:1.00kWh/個
- 今月:約0.92kWh/個
となり、1個あたりのエネルギー使用量は減っており、エネルギー効率は改善しています。
ただし、多品種工場では単純な「個数」で割ればよいとは限りません。
大型品と小型品、加工時間の長い品番と短い品番が混在している場合は、重量、生産時間、標準工数、製品群など、実態に合った基準を使います。
総量と原単位をセットで見ることが重要です。
さらに設備別の電力データと品番や生産実績を紐付けられれば、「どの製品群でエネルギーを多く使っているのか」という原価分析にもつながります。
最初の90日でやること
最初から工場全体へ展開する必要はありません。
以下は、一つの設備から始める場合の進め方の例です。
最初の30日:対象を決めて現状を測る
まず、電力使用量や設備容量を見て、改善対象を1つ決めます。
コンプレッサーを選んだ場合は、電力、運転時間、圧力を記録します。
夜間や休日も含めて測ることで、停止中の消費が見つけやすくなります。
同時に、「何曜日の何時から何時まで生産しているのか」「コンプレッサーを何台運転しているのか」といった運転条件も残します。
60日目まで:無駄の原因を調べる
次に、データから気になる時間帯を探します。
- エア漏れなのか
- 過剰圧力なのか
- 無負荷運転なのか
- 設備を止められる時間帯なのか
原因を現場で確認し、小さな改善を試します。
改善前後で同じデータを取り、実際に消費量が変わったかを確認します。
90日目まで:横展開するか判断する
効果が確認できたら、次の設備へ広げます。
ここで初めて、次のような投資を検討します。
- センサの追加
- ダッシュボード
- EMS(エネルギーマネジメントシステム。後述)
- 自動制御
90日後に目指すのは、工場全体をデジタル化することではありません。「測る→原因を調べる→改善する→効果を確認する」という一連の型を1設備で作ることです。
EMSを検討するタイミング
計測対象が1台、2台であれば、データロガーやIoTセンサ、Excelなどでも運用できます。
しかし対象設備が増えると、「データを集めるだけで時間がかかる」「設備ごとにデータ形式が違う」「異常に気付くのが遅れる」といった問題が出てきます。
そこでEMS、つまりエネルギーマネジメントシステムを検討します。
EMSは、電気や燃料などの使用量を計測し、見える化、分析、場合によっては設備制御まで行う仕組みです。
2026年度の省エネ・非化石転換補助金では、「(IV)エネルギー需要最適化型」としてSIIに登録されたEMSの導入が支援対象となっています。中小企業者等の補助率は1/2以内、補助上限は1億円、下限は30万円です。
ただし、対象となるEMSや申請要件が決められているため、単にEMSを購入すれば補助されるわけではありません。
この補助制度では、登録されるEMSは大きく次のように分類されています。
- 見える化型
- 制御型
- 高度型
高度型には、オートチューニング型と、モデル予測制御型があります。
ここでも、最初から高度型を選ぶことが目的ではありません。
自社が、
- 「まだ何に電気を使っているか分からない」のか
- 「原因は分かるが人が毎回調整している」のか
- 「設備同士を連動させて制御したい」のか
によって必要な仕組みは変わります。
生産システムとは、必要になってからつなぐ
エネルギーDXを進め、原単位や製品ごとの違いまで分析しようとすると、生産情報との連携が必要になる場面があります。
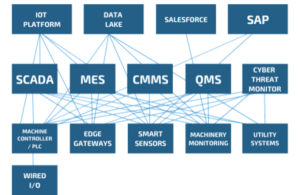
ただし、生産データの取得元はMES(Manufacturing Execution System、生産実行システム。製造指示や進捗・実績を管理する仕組み)だけではありません。
ERP(Enterprise Resource Planning、基幹業務システム。販売・購買・在庫・会計などを統合管理する仕組み)、生産管理システム、PLC(Programmable Logic Controller、設備制御装置。センサやモーターなどを制御する機器)、設備ログ、Excelの日報でも構いません。
まず必要なのは、「いつ、何を、どれだけ作ったか」とエネルギーデータを紐付けることです。
既にSCADA(Supervisory Control And Data Acquisition、監視制御システム。設備データを収集・監視し、必要に応じて制御する仕組み)や設備監視システムがある工場なら、既存データを利用できる場合もあります。
逆に、最初の1台を測るだけなのに、大規模なシステム連携から始める必要はありません。
効果が確認できた範囲から、接続するシステムを広げます。
KPIは「電気代が下がった」だけにしない
省エネの効果は、いくつかの指標を組み合わせて確認します。
| KPI | 確認すること |
|---|---|
| エネルギー使用量 | 工場・設備全体でどれだけ使ったか |
| エネルギー原単位 | 生産量に対して効率が良くなったか |
| 待機時使用量 | 生産していない時間の無駄が減ったか |
| 圧縮空気・蒸気等の漏れ | ユーティリティ損失が減ったか |
| ピーク電力 | 契約電力やピークが改善したか |
| CO2排出量・原単位 | エネルギー削減が排出量削減につながったか |
原単位だけを追うのも危険です。
製品構成や稼働条件が変われば原単位も動きます。
総量、原単位、生産量、操業条件を一緒に見ることが重要です。
公的支援も「導入前」から使う
何から測ればよいのか分からない場合は、省エネ診断を利用する方法もあります。
2026年度も、資源エネルギー庁の「中小企業等エネルギー利用最適化推進事業」として、省エネ最適化診断やステップアップ診断などが実施されています。
外部の専門家に見てもらうことで、「自社では当たり前になっている無駄」を見つけられることがあります。
また、2026年度の省エネ・非化石転換補助金では、EMS導入を含む支援が実施されています。
公募時期や対象設備、要件は年度や公募回によって変わるため、申請時には必ず最新の公募要領を確認します。
補助金ありきで設備を決めるのではなく、「改善テーマを決める → 効果を見積もる → 条件に合う支援制度があれば使う」という順番が基本です。
まとめ:まず測り、改善できる状態を作る
工場エネルギーDXで、最初に高度なAIを導入する必要はありません。
まず、エネルギーを多く使っている設備を探す。
1台測る。
生産していない時間も見る。
生産量と比べる。
無駄の原因を調べる。
改善後にもう一度測る。
この繰り返しが基本です。
コンプレッサーは、エア漏れ、供給圧力、無負荷運転など、改善の着眼点が分かりやすいため、最初の対象として有力です。
ただし、本当に優先すべき設備は工場ごとに違います。
だからこそ、「コンプレッサーだから測る」のではなく、「エネルギーを多く使い、改善余地がありそうだから測る」という順番にします。
資源エネルギー庁の手引きも、デジタル技術の活用を、個別設備の見える化から始め、分析、制御、さらに設備や工場をまたいだ連携へと広げる考え方を示しています。
大規模なFEMS(Factory Energy Management System、工場エネルギーマネジメントシステム)を最初から作る必要はありません。
まず1設備で、「測る → 分かる → 直す → 効果を確認する」という型を作る。
それが、中小製造業の工場エネルギーDXの現実的な第一歩です。
出典・参考リンク
資源エネルギー庁|デジタル・AI技術による省エネ・生産性向上に向けた手引き|https://www.enecho.meti.go.jp/category/saving_and_new/saving/enterprise/ai/digital_ai_tebiki.html
経済産業省|「デジタル・AI技術による省エネ・生産性向上に向けた手引き」を公表しました|https://www.meti.go.jp/press/2025/03/20260303002/20260303002.html
資源エネルギー庁|製造業の省エネメニュー|https://www.enecho.meti.go.jp/category/saving_and_new/saving/media/data/2025_summer/syouenemenu_jigyosha02.pdf
SII|省エネ・非化石転換補助金 2026年版特設サイト|https://www.syouenehojyokin.sii.or.jp/
SII|令和7年度補正予算 省エネ・非化石転換補助金|https://sii.or.jp/setsubi07r/
省エネルギーセンター|省エネ・節電ポータルサイト|https://www.shindan-net.jp/
経済産業省|第7次エネルギー基本計画|https://www.meti.go.jp/press/2024/02/20250218001/20250218001.html
経済産業省・厚生労働省・文部科学省|2026年版ものづくり白書|https://www.meti.go.jp/report/whitepaper/mono/2026/index.html
U.S. Department of Energy|Improving Compressed Air System Performance|https://www.energy.gov/sites/prod/files/2014/05/f16/compressed_air_sourcebook.pdf