みなさん、こんにちは。
中小企業診断士の吉岡です。
QC活動は、日本の製造業で長く続けられてきた取り組みです。
それだけに、「やり方は分かっている」「今さら学ぶことはない」と感じている方も多いのではないでしょうか。
一方で、人手不足や賃上げへの対応から、生産性向上の議論は設備投資やDXの話に寄りがちで、QC活動がその中でどんな役割を果たしているのかは、あまり語られなくなっています。
そこで本記事では、公的な生産性向上支援の事例集(福岡県)に掲載された企業の取り組みを手がかりに、QC活動を生産性向上の視点から改めて整理してみます。
整理してみると、昔から言われてきたことの意味を再確認できるだけでなく、これまであまり意識されてこなかったQC活動の役割も見えてきます。
なぜ今、QC活動を改めて整理するのか
ある電気絶縁材料メーカーでは、顧客から組立ラインの生産能力を約2.5倍にするよう求められました。
現場にまず浮かんだのは「自動化しなければ」という発想です。
ところが、工程や作業時間をひとつずつ調べていくと、作業手順や標準時間そのものが決まっていないことが分かりました。
課題は設備ではなく、現場の基本の中にあったのです。
生産性向上の議論が新しい手段に向かうほど、QC活動が担ってきた基本は見えにくくなります。
まずは、QC活動がどのように捉えられてきたのかを振り返ります。
QC活動が「品質だけの活動」と見なされてきた理由
生産性向上の議題に上がるのは、省力化設備、ロボット、生産管理システム、生成AIといった手段が中心です。
長年続けてきたQC活動は「品質の話」として、別の会議体で扱われていることが多いのではないでしょうか。
背景には、QC活動の成果が不良率やクレーム件数といった品質指標だけで評価されてきたことがあります。
不良率が下がっても、それが工数や在庫、リードタイムにどう効いたのかが説明されない。
そのため経営者から見ると、QC活動が「生産性とは別の活動」に映ってしまうのです。
QC活動の本来の守備範囲はQCD全体
しかし本来、QC活動(小集団改善活動)の守備範囲は品質だけではありません。
品質(Q)・コスト(C)・納期(D)、さらに安全や職場環境まで含め、職場の身近な問題を全員参加で、データと事実に基づいて解決していく活動です。
不良を減らせば手直し工数が減り、材料ロスが減り、検査や再生産に割いていた時間が浮きます。
品質改善は、そのまま生産性改善でもあるのです。
ただし、そのつながりは意識して整理しなければ見えてきません。
そこで、整理のための物差しを用意します。
整理のための物差し:生産性向上の5つの段階
QC活動を改めて整理するには、生産性向上の全体像を「地図」として持つことが役立ちます。
従業員7名の業務用マットのクリーニング会社では、5Sという言葉は知っていても、日々の作業に追われて手が回らない状態でした。
そこで工場長自らが高圧洗浄機を手に、長年の汚れを落とすところから始めます。
5Sで動線を確保した後、作業ごとに実測データを取って基準時間と比べ、乾燥工程のばらつきがボトルネックだと突き止めました。
工場内のリードタイムは平均で約15%短縮しています。
足元を整え、データで問題を絞り、原因を断つ。
改善には「登る順番」があることがよく分かる事例です。
課題のありかを5つの段階に分ける
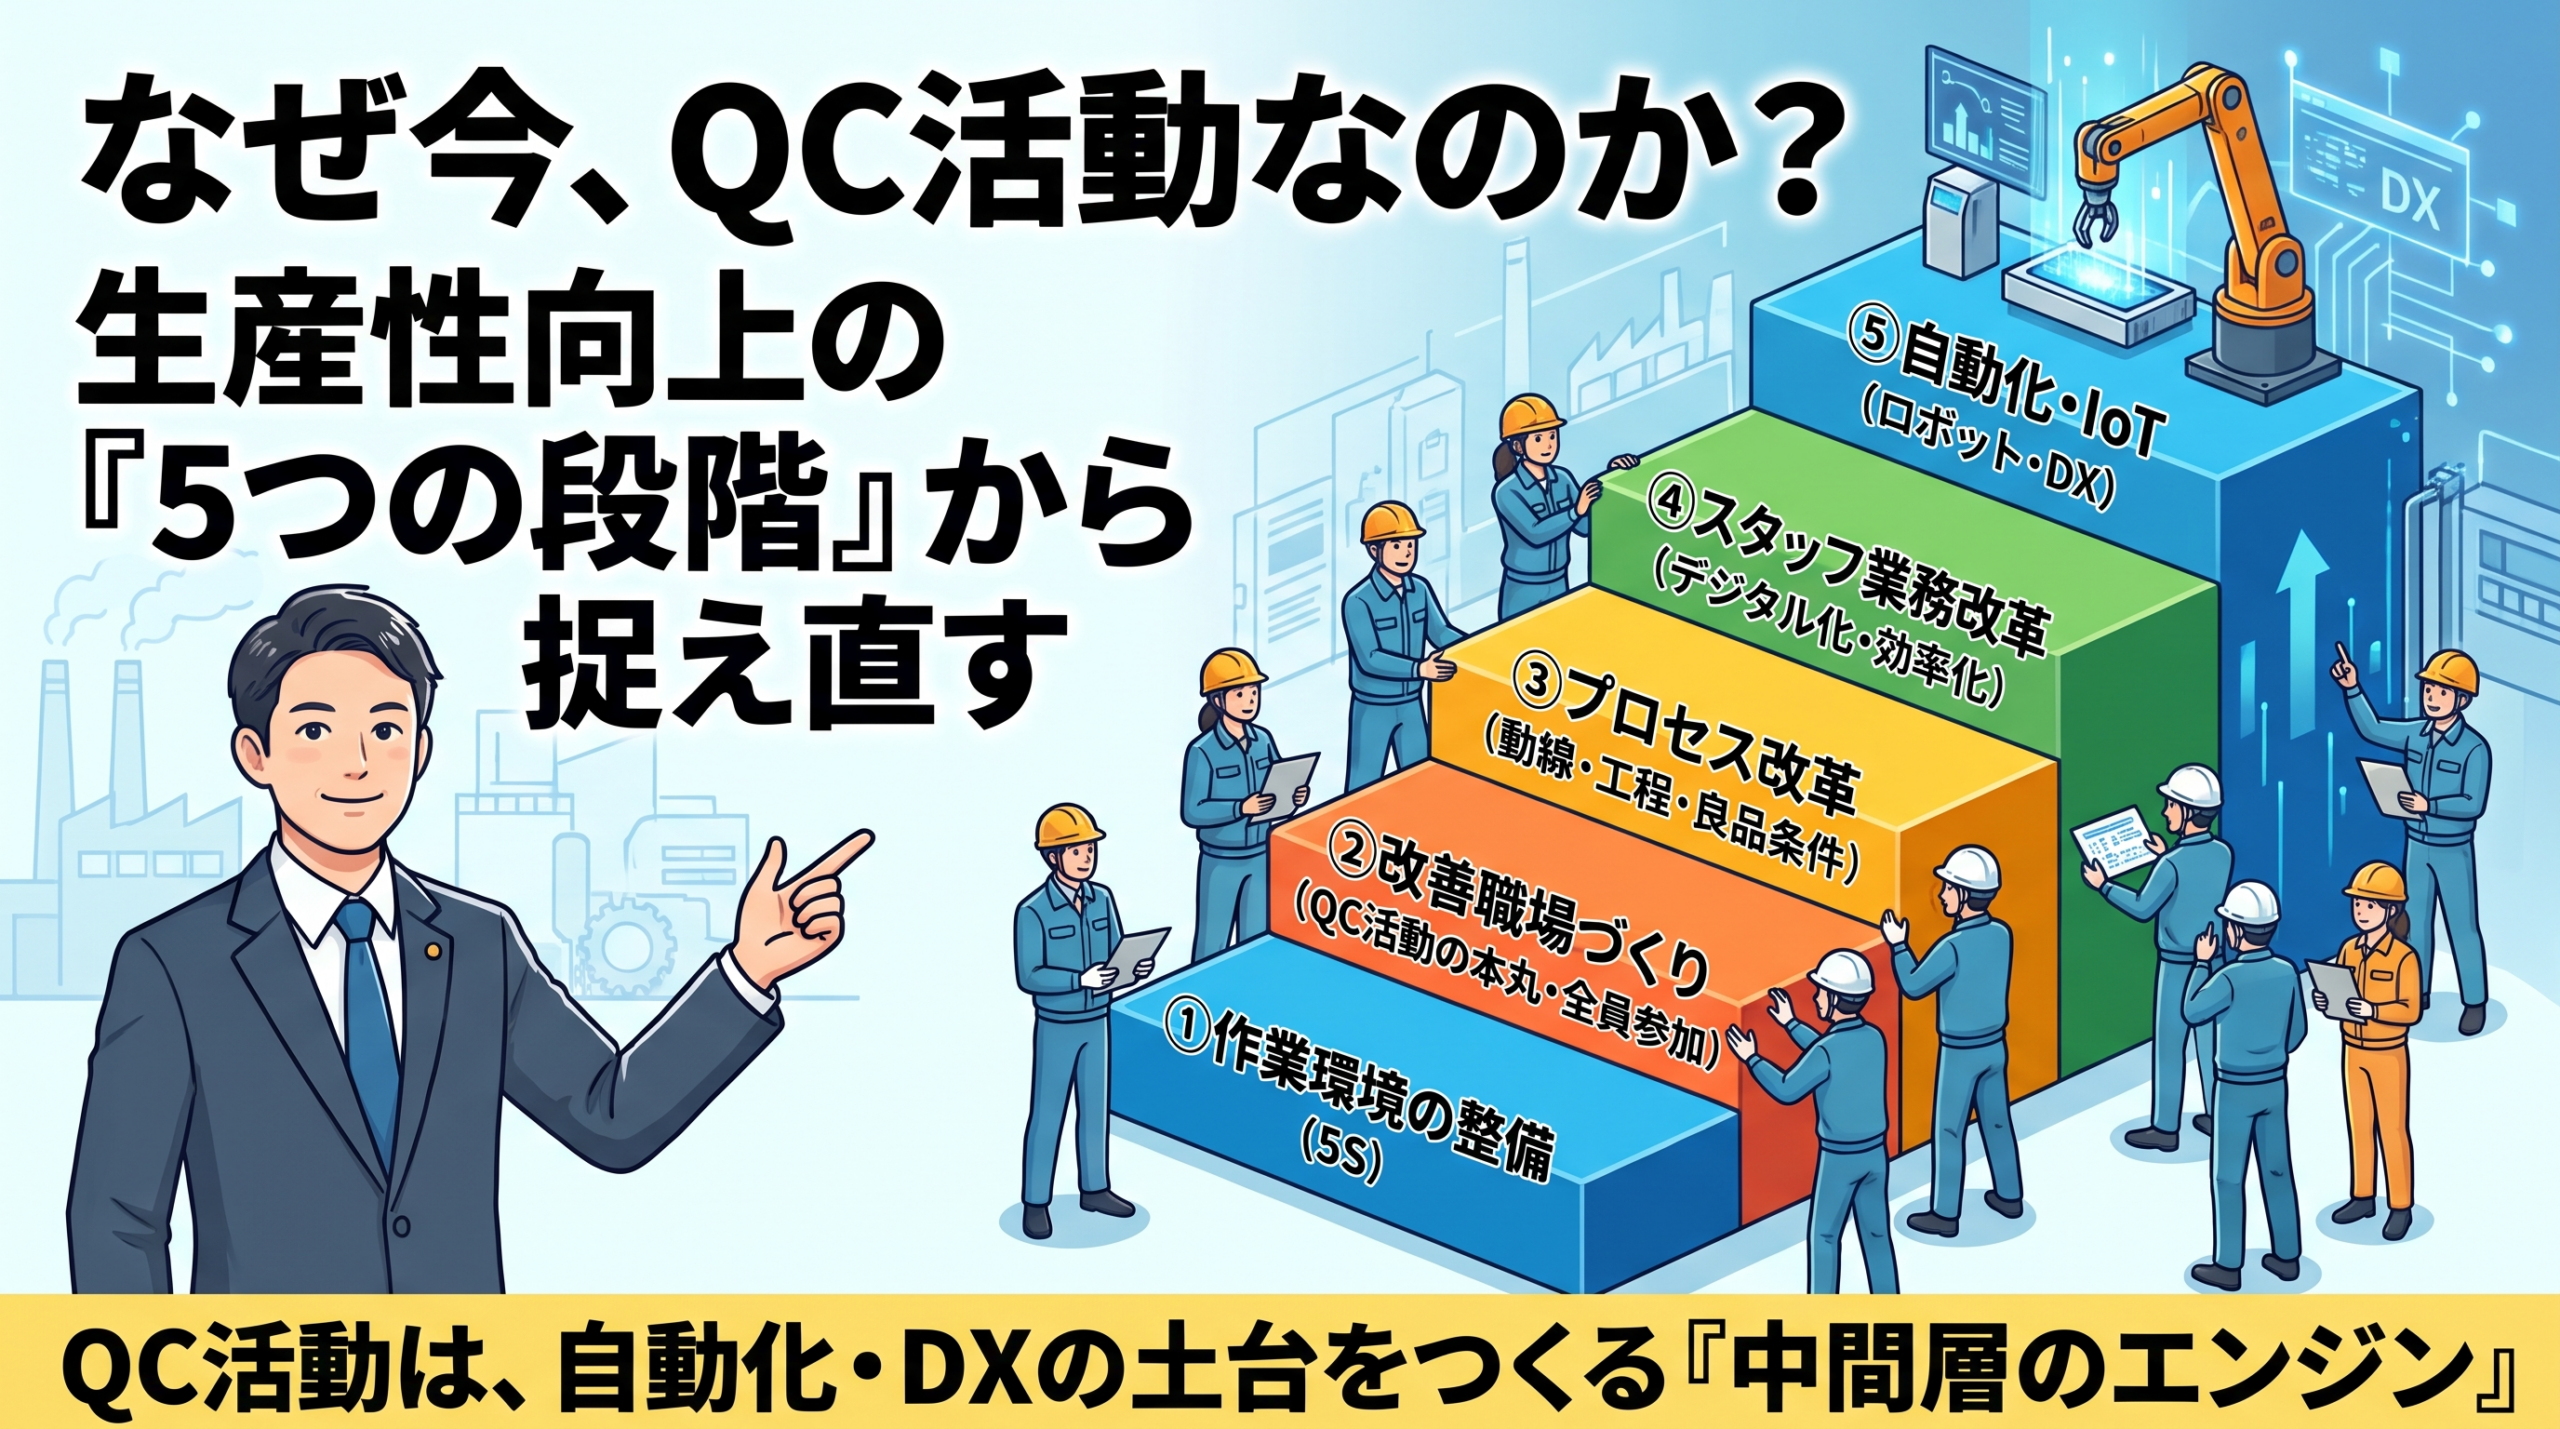
全国のよろず支援拠点に設けられた「生産性向上支援センター」では、企業の生産性課題を次の5つの段階に分けて捉えています。
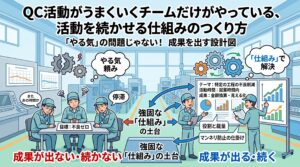
上にいくほど高度な取り組みになり、下の段が上の段の土台になる構造です。
①作業環境の整備:5S(3S)などで、安全で、正常・異常がすぐわかる職場をつくる段階です。
②改善職場づくり:ムリ・ムダ・ムラや守りにくいルールを、全員参加・現地現物・チームワークで改善し、作業者の声から自発的に改善が進む風土をつくる段階です。
③プロセス改革:ヒト・モノ・情報の流れを分析し、工程短縮や在庫低減、レイアウト・物流・動線の見直しを行う段階です。
④スタッフ業務改革:受発注・生産管理・設計開発などの業務を、デジタル化やRPA、クラウド、CAD/CAMで効率化する段階です。
⑤自動化・IoT:ロボットやセンサーなどのメカトロ技術を活用し、画期的な省人化・省力化やリアルタイム管理を実現する段階です。
下の段が上の段の土台になる
注目したいのは、この5つの段階が下から積み上がる構造になっている点です。
生産性を「産出(売上)÷投入(コスト)」と捉えると、コストの中には「風土・基盤」「ムリ・ムダ・ムラ」「付加価値を生まない作業」「付加価値を生む作業」といった層が重なっています。
下の層が整っていないまま上の層だけに投資すると、ムリ・ムダ・ムラごと設備やシステムに置き換えることになりかねません。
この物差しの上にQC活動を置いてみると、いくつかの示唆が見えてきます。
示唆①:QC活動の本丸は「改善職場づくり」にある
5つの段階に照らしたとき、QC活動がもっとも直接的に担っているのは②の改善職場づくりです。
従業員37名の段ボール製品メーカーでは、工数のかかる箱組立工程の改善に取り組みました。
トヨタ生産方式の勉強会で改善の切り口を学んだ後、何が必要な作業で何がムダかという視点で作業を観察します。
熟練者と非熟練者の手順や置き方、持ち方の違い、取る・置く・向きを変えるといったムダをチームで共有し、試行を重ねました。
その結果、組立作業時間は約50%低減しています。
それ以上に大きかったのは、当たり前だと思っていた作業に潜むムダにメンバー自身が気づき、意識が大きく変わったことでした。
全員参加・現地現物はQCサークルの原点
改善職場づくりのキーワードである「全員参加」「現地現物」「チームワーク」「改善マインドの醸成」は、QCサークル活動が長年大切にしてきた考え方そのものです。
上から言われた改善ではなく、作業する人自身がやりにくさや守りにくいルールに気づき、仲間と話し合って変えていく。
改めて整理すると、QC活動が生産性向上の中で担う中心的な役割は、まさにこの職場の習慣づくりにあることが分かります。
先ほどの段ボール製品メーカーの例でも、成果を生んだのは特別な設備ではありません。
メンバー同士で作業を観察し合い、違いを言葉にしたことでした。
改めて気づく「人づくり」の役割
外部の専門家の支援や社内プロジェクトには、いつか終わりが来ます。
その後も改善を回し続けるのは、社内の人材です。
支援事例に寄せられた企業の声を読むと、チームの中で自らムダを見つけて改善できるようになった、現場を数字で捉える意識が生まれた、といった趣旨の声が目立ちます。
QC活動の成果は、目の前の不良削減だけではありません。
現場がデータで話し、改善を回し続けられる状態をつくること。
これは昔から言われてきたことですが、生産性向上を一過性で終わらせないという観点から見ると、その意味は改めて大きいといえます。
示唆②:QC活動は「良品条件」を通じて工程改革への橋渡しになる
改善職場ができると、QC活動はさらに一段上の③プロセス改革へと現場を押し上げていきます。
従業員43名の自動車用パイプ部品メーカーでは、溶接・ろう付け工程の気密不良に悩んでいました。
作業方法・部位・作業者と不良の出方の関係を徹底的に観察・分析し、予熱の方法・時間・手順を見直して作業要領書に織り込んだところ、気密不良は約3分の1になりました。
さらに不良ゼロを目指して部品の端末形状に着目し、客先支給だった部品を内製化。
良品条件を設備に織り込み、形状起因の気密不良をゼロにしています。
品質を突き詰めた結果が、工程の組み替えと内製化という経営判断にまで届いた事例です。
層別と標準化で「良品条件」を見つける
この事例で行われていたのは、QC活動の基本そのものです。
データを取り、層別し、真因を突き止め、作業要領書という標準に落とし込む。
①の5Sで「正常と異常がすぐわかる職場」ができていれば、QC活動はその異常を題材にして、良い品物ができる条件(良品条件)を明らかにしていきます。
QC活動を「不良を減らす活動」と捉えると、不良率が十分に低い職場ではテーマが尽きてしまいます。
しかし「良品ができる条件を見つけ、誰でも守れるようにする活動」と捉え直すと、作業時間のばらつき、段取り替えの手戻り、ベテランしかできない作業など、テーマは身の回りにいくらでもあります。
守るべき条件が分かると、変えてよいことも分かる
明太子を製造する食品メーカーの工場では、熟練が必要な洗浄・揉み・異物除去の3工程を1工程ずつ完結させており、そのたびに商品の出し入れと中間在庫が発生していました。
背景には「品質を保証するには、工程ごとに完結させなければならない」という思い込みがありました。
そこで原点に返り、良品条件は何かを精査した結果、3工程を流れでつないでも品質上の問題はないと分かります。
工程を統合したことで、手作業工程の作業者は21人から17人になりました。
ここに、整理して初めて見えてくる示唆があります。
良品条件を明らかにすることは、品質を守るためだけでなく、「変えてもよいこと」を見極めるためにも役立つのです。
条件が分からないまま工程を組み替えるのは怖いものですが、条件が分かっていれば大胆に変えられます。
QC活動は、①の土台と③の改革をつなぐ橋渡し役でもあります。
示唆③:QC活動は自動化・DXの前提条件をつくる
先ほどの食品メーカーでは、工程統合で空いたスペースに自動選別システムを導入し、当該作業をさらに30%低減しました。
良品条件の整理が、その先の自動化の土台になったわけです。
同じ流れは、従業員16名のクリーニング会社にも見られます。
手作業工程の効率が上がらず、当初は老朽化したプレス機が原因ではないかと考えていました。
ところが工程ごとに分析すると、アイロンじわによるやり直しが多いことが判明します。
しわの発生箇所は襟・袖・前立ての3か所に集中していました。
そこでベテランの作業をもとに、視覚的に分かる標準作業手順書と品質限度見本を作成して全員で練習したところ、やり直しは40%から20%へと半減しました。
そのうえで、なおネックとして残ったプレス工程に新型機を導入し、1人あたりの処理速度は1時間20枚から27枚へと高まっています。
標準化が先、投資は後
この順序には意味があります。
ばらつきの原因が分からないまま設備を入れ替えても、やり直しの多い作業を速く回すだけになりかねません。
標準と限度見本で品質を安定させたからこそ、新しい設備の効果が素直に表れました。
データを集めるIoTやデジタルツールも同じです。
そのデータで何を判断するのかが現場で定まっていなければ、画面を眺めるだけで終わってしまいます。
QC活動は自動化やDXと対立するものではありません。
むしろ、それらを成功させるための前提条件をつくる活動だと整理できます。
QC活動で鍛えた見方は、投資の目利きになる
冒頭の電気絶縁材料メーカーの話に戻りましょう。
同社は「自動化しなければ」という思い込みを脇に置き、作業手順書と標準時間を整え、レイアウトと生産方式を見直しました。
その結果、1セットあたりの組立時間は約45%減り、1カ月分の生産に要する日数は19日から6日弱に短縮しています。
新たな設備投資をせずに、顧客の要請に応えたのです。
現状を事実で把握する力があるからこそ、「投資すべきか、やり方を変えるべきか」を正しく判断できます。
QC活動で鍛えたデータの見方は、設備投資の目利き力にもなる。
これも、生産性向上の視点から整理して改めて見えてくる役割です。
示唆④:QCの考え方は製造現場の外にも広がる
ここまでの事例はいずれも製造現場の話でしたが、QCの考え方は現場の外でも通用します。
従業員64名のソファメーカーでは、試作品の半数が廃案になり、試作や製造の段階でやり直しが多発していました。
原因を振り返ると、企画段階で押さえるべきことが後になって指摘されていたことが分かります。
そこで開発のステップごとに、誰が、いつ、何を確認・決定するのかを決めました。
その結果、試作の廃案は年3件から0件に減り、やり直し工数は年間600時間減少しています。
品質は上流で作り込む
この事例は、「品質は後工程で検査するのではなく、工程で作り込む」というQCの基本的な考え方を、開発業務に当てはめたものといえます。
後から指摘されてやり直すのは、製造現場でいえば不良の手直しと同じです。
どの段階で何を満たしていれば良いのかを決めておくことは、開発業務における良品条件づくりにほかなりません。
スタッフ部門のQC活動という可能性
5つの段階でいえば、これは④スタッフ業務改革の領域です。
受発注の転記ミス、書類の差し戻し、確認待ちによる停滞。
事務や技術部門にも、製造現場と同じ構造の問題は数多くあります。
QC活動を製造現場だけの取り組みと考えていると、こうした領域は手つかずのまま残りがちです。
改めて整理すると、QC活動の考え方は会社全体の生産性向上に活かせることが見えてきます。
整理から得た示唆を、自社のQC活動に活かす3つのステップ
ここまでの示唆を、自社のQC活動にどう活かせばよいのでしょうか。
従業員12名の空調ダクトメーカーでは、手狭な工場に物があふれ、作業効率が上がらない状態でした。
3Sと定置・定量を進めた結果、約30平方メートルのスペースが生まれ、外注していた溶接工程を全て内製化できるようになりました。
活動を通じて作業手順書や標準作業時間の見える化も進み、今後は自ら新たな問題を見つけていきたいと話しています。
足元の整備から始まった活動が、次の段への足がかりになった好例です。
この流れを自社に当てはめるための手順を整理します。
ステップ1:自社の課題がどの段階にあるかを棚卸しする
まずは5つの段階を使って、自社の困りごとを書き出し、どの段に当たるかを振り分けてみてください。
「ロボットを入れたい」「システムを入れ替えたい」という要望の裏に、①の5Sの不徹底や、②の守りにくいルールが隠れていることは珍しくありません。
下の段に課題が残っているなら、そこがQC活動の出番です。
反対に、①②がある程度できている職場なら、QC活動のテーマを③のプロセス改革寄りに設定し、工程間の在庫や手待ちに切り込んでいくとよいでしょう。
製造現場だけでなく、スタッフ部門の業務も棚卸しの対象に含めてみてください。
ステップ2:テーマを「生産性の指標」と結びつける
QC活動のテーマを決めるときは、不良率だけでなく、工数、手直し時間、中間在庫、リードタイムといった生産性の指標に換算して目標を置きましょう。
先ほどのクリーニング会社の例でいえば、やり直し率40%から20%という品質の成果は、1時間あたりの処理枚数という生産性の成果に直結していました。
成果を工数や時間、金額で示せれば、経営者にとってもQC活動が生産性向上の一部として見えるようになります。
経営層の関心が高まれば、活動に必要な時間や予算も確保しやすくなります。
ステップ3:成果を標準化し、次の段階へ引き渡す
QCストーリーの最後にある「標準化と管理の定着」は、次の段階へのバトンでもあります。
標準作業や良品条件が固まれば、工程の統合(③)や、デジタル化・自動化(④⑤)を安心して検討できます。
発表会で活動を締めくくるのではなく、「この成果を土台に、次はどの段に進むか」を経営層と話し合う場にしていくことが大切です。
そうすることで、QC活動は年中行事から、会社の生産性向上を下支えする活動へと変わっていきます。
まとめ:改めて整理すると、QC活動は「中間層のエンジン」だった
自動車用パイプ部品メーカーの事例を思い出してください。
不良の層別から始まった取り組みは、作業要領書の改訂、内製化、設備導入へと段階を追って広がっていきました。
QC活動を生産性向上の5つの段階に照らして整理すると、次のような示唆が見えてきます。
まず、QC活動の本丸は改善職場づくりにあり、改善が自走する人と職場をつくる役割を担っていること。
次に、良品条件を明らかにすることで、守るべきことと変えてよいことを見極め、工程改革への橋渡しになること。
さらに、自動化・DXの前提条件をつくり、投資判断の目利きにもなること。
そして、その考え方は製造現場の外にも広げられることです。
いずれも、QC活動に長く携わってきた方にとっては「言われてみればそうだ」と感じる内容かもしれません。
しかし、生産性向上の議論が設備やDXに向かいがちな今だからこそ、改めて整理しておく意味があると考えます。
自社のQC活動が今どの段で、何のために行われているのか。
一度立ち止まって見直してみてはいかがでしょうか。